Artykuł sponsorowany
Jak zabieraki przeciążają napęd i kiedy trzeba skorygować ustawienie łańcucha
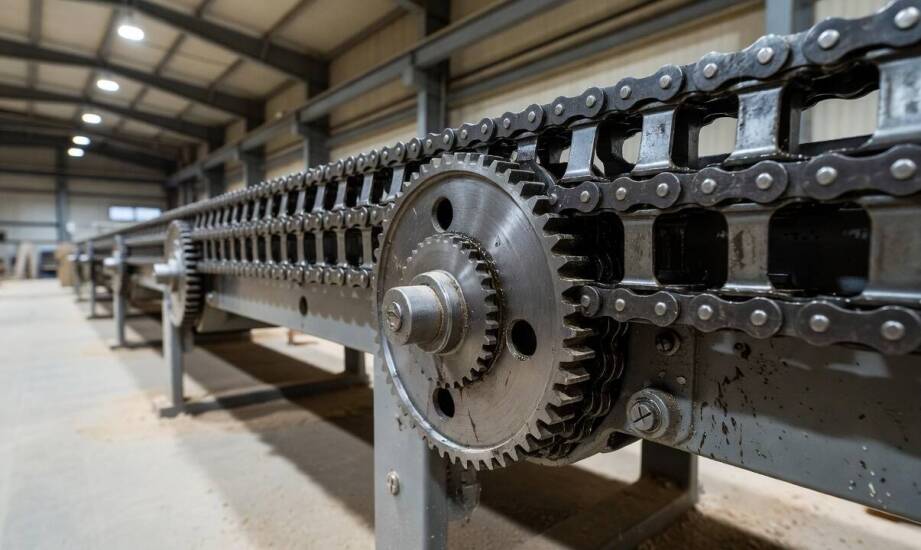
W zautomatyzowanych liniach produkcyjnych przeznaczonych do obróbki drewna, tworzyw sztucznych czy aluminium płynność ruchu warunkuje jakość wymiarową końcowego detalu. Problem pojawia się w momencie, gdy łańcuch z zabierakami zaczyna pracować nierówno, generując wyczuwalne szarpnięcia oraz uderzenia. Układ transportowy wydaje wtedy niepokojące hałasy, a wibracje mechaniczne błyskawicznie przenoszą się na pozostałe elementy napędu, w tym na motoreduktory i samą konstrukcję nośną maszyny. Zjawisko to najczęściej świadczy o postępującym przeciążeniu całego systemu. Ignorowanie tych pierwszych sygnałów prowadzi bezpośrednio do zerwania ogniw, uszkodzenia wałów i kosztownych przestojów na hali produkcyjnej. Zrozumienie fizycznego mechanizmu powstawania tych naprężeń pozwala odpowiednio wcześnie zareagować. Prawidłowa ocena sytuacji technicznej wymaga spojrzenia na cały system transportu bliskiego, w którym elementy ciągnące stale współpracują z kołami oraz prowadnicami w niezwykle wymagających warunkach przemysłowych.
Wczesne symptomy i przyczyny przeciążenia napędu
Pulsujące obciążenie instalacji objawia się przede wszystkim nieregularnym ruchem elementów transportujących oraz wyraźnymi wibracjami całego mechanizmu. Ślad pracy staje się zauważalnie nierówny, a luz między poszczególnymi ogniwami rośnie znacznie szybciej niż w standardowych warunkach eksploatacyjnych. Odpowiedzialny za utrzymanie ruchu serwisant może dostrzec charakterystyczne przeskakiwanie rolek lub chwilowe zacinanie się układu na kołach zwrotnych. Częste cykle start-stop dodatkowo potęgują te niekorzystne zjawiska fizyczne. Każde gwałtowne ruszenie i zatrzymanie obciążonej maszyny generuje silne udary, które uderzają bezpośrednio w połączenia sworzniowe i osłabiają ich strukturę.
W rozbudowanych instalacjach do cięcia litego drewna czy długich profili aluminiowych głównym źródłem problemów bywa zbyt duża masa samych transportowanych detali. Ciężkie ładunki drastycznie zwiększają siłę ciągnącą wymaganą do pokonania oporów ruchu, obciążając podzespoły ponad ich nominalne parametry wytrzymałościowe. Niewłaściwe prowadzenie pasów to kolejny destrukcyjny czynnik. Błędnie ustawione prowadnice z tworzywa wymuszają nienaturalny tor jazdy, co skutkuje powstawaniem silnych nacisków bocznych na blaszki zewnętrzne. Taka sytuacja w krótkim czasie powoduje trwałą deformację elementów mocujących, głębokie zarysowania na ich powierzchniach oraz przyspieszone ścieranie się profili roboczych.
Diagnoza zazębienia i procedura korekty ustawień
Stan mechanicznej współpracy między podzespołami bezpośrednio rzutuje na stabilność pracy całej linii technologicznej. Niewłaściwe wejście stalowych zębów w puste przestrzenie ogniw wywołuje dodatkowe luzy i szkodliwe pulsacje momentu obrotowego. Prawidłowa diagnoza serwisowa wymaga sprawdzenia kół łańcuchowych pod kątem zużycia zębów oraz ich dokładnej współosiowości z wałem głównym. Zmiana oryginalnej geometrii tych części sprawia, że rolki nie układają się płynnie w dnach wrębów, co prowadzi do haczenia i podrywania całego pasa nośnego. Wyeliminowanie tego niebezpiecznego zjawiska polega na precyzyjnym pozycjonowaniu podzespołów względem geometrycznej osi transportu maszyny.
Pierwszy etap naprawy obejmuje zazwyczaj podstawową regulację naciągu, korektę ułożenia ślizgów bocznych oraz weryfikację wydajności centralnego układu smarowania. Praktyka techniczna inżynierów z firmy Dagar wskazuje, że równie istotna pozostaje systematyczna kontrola stanu mocowań samych zabieraków. Poluzowane śruby lub mechanicznie wykrzywione przyłącza generują skrajnie nierównomierne rozkłady sił, które potęgują drgania podczas przesuwania ciężkiego ładunku na taśmie. Wymiana wyrobionych mocowań i precyzyjne dawkowanie smaru penetrującego skutecznie obniżają współczynnik tarcia, co błyskawicznie przywraca płynność posuwu całemu urządzeniu.
Bieżąca regulacja podstawowych parametrów pracy zazwyczaj wystarcza, gdy niestabilność wynika wyłącznie z naturalnego zużycia eksploatacyjnego materiałów lub miejscowego poluzowania połączeń śrubowych. Odpowiednie napięcie układu mechanicznego oraz kalibracja szczelin prowadnic przywracają zakładaną wydajność linii bez konieczności ingerencji w konstrukcję. Jeżeli jednak przeciążenie utrzymuje się pomimo prawidłowo przeprowadzonych działań serwisowych i wymiany zużytych części, problem leży znacznie głębiej i wymaga przeprojektowania napędu.
Taka sytuacja najczęściej sygnalizuje fundamentalne niedopasowanie nośności dobranych komponentów do rzeczywistych warunków panujących na konkretnej hali produkcyjnej. Dalsze próby mechanicznego napinania przynoszą wtedy efekt odwrotny do zamierzonego, drastycznie potęgując naprężenia w wałach napędowych i łożyskach tocznych. Wówczas w pełni racjonalnym wyjściem staje się przejście na łańcuch o wyższej klasie wytrzymałości na zrywanie lub montaż większych kół napędowych. Taka ukierunkowana modernizacja techniczna pozwala optymalnie rozłożyć siły ciągnące na znacznie większą powierzchnię elementów roboczych i trwale likwiduje ryzyko kosztownych awarii.
Kategorie artykułów
Polecane artykuły

Proces gumowania rolek: jak wpływa na ich trwałość i efektywność?

Reprezentacja prawna w postępowaniach sądowych: na co zwrócić uwagę?

Jak przebiega naprawa przekładni kierowniczej i co wpływa na jej skuteczność
